


活性炭吸附箱机械加工与冲压加工的核心要求:以精工筑就净化基石
在环保产业蓬勃发展的当下,活性炭吸附箱作为废气净化、水质处理的关键设备,其性能***劣直接决定了污染物的去除效率与运行稳定性。而机械加工与冲压加工作为设备制造的核心环节,不仅是决定箱体结构精度、密封性能与使用寿命的基础,更是保障活性炭吸附效能稳定释放的关键支撑。深入剖析这两类加工工艺的核心要求,既是对制造品质的坚守,更是对环保责任的践行。
一、机械加工:以精度为锚,筑牢箱体性能根基
机械加工是活性炭吸附箱制造的“精雕细琢”环节,通过对金属板材、型材的切割、铣削、钻孔、焊接等工序,构建起箱体的核心骨架与功能结构,其加工质量直接决定了设备的承压能力、密封效果与装配精度,核心要求贯穿精度控制、材料适配、工艺规范与质量检验全流程。
精度控制是机械加工的核心生命线,直接关乎箱体的密封性与装配匹配度。活性炭吸附箱需在密闭环境下实现高效吸附,任何尺寸偏差都可能导致气体泄漏、流体分布不均,进而***幅降低吸附效率。在切割工序中,激光切割、数控等离子切割的尺寸公差需严格控制在±0.5mm以内,确保板材拼接时缝隙均匀,为后续焊接奠定基础;铣削与钻孔环节,关键安装孔、密封槽的位置公差需控制在±0.1mm,孔径公差不超过±0.05mm,保证管道、法兰、密封件的精准装配,避免因错位导致的泄漏风险。对于***型箱体的拼接加工,还需引入三维定位工装,通过实时监测调整,确保整体框架的平面度与垂直度偏差不***于1mm/m,保障设备在长期运行中的稳定性。
材料适配与工艺规范是保障加工质量的前提。活性炭吸附箱多应用于腐蚀性废气、高湿度水质等复杂工况,箱体材料常选用不锈钢、碳钢(搭配防腐涂层)等,不同材料的加工***性差异显著,需匹配专属工艺参数。加工不锈钢时,需选用硬质合金刀具,控制切削速度与进给量,避免因加工温度过高导致材料表面硬化、变形,同时做***冷却润滑,防止晶间腐蚀;加工碳钢时,需严格控制切割热输入,避免板材受热变形,焊接环节需采用氩弧焊、埋弧焊等工艺,制定明确的焊接参数,确保焊缝饱满、无气孔、无夹渣,焊缝强度不低于母材强度的90%。此外,针对不同厚度的板材,需规范加工刀具的选择,厚度超过10mm的板材需采用坡口切割,保证焊接深度,避免出现未焊透等缺陷。
质量检验是机械加工的闭环保障,需建立全流程检验体系。加工前,需对原材料进行材质检测与平整度检验,确保材料符合设计标准;加工过程中,每完成一道工序,需对关键尺寸进行实时测量,运用卡尺、千分尺、三坐标测量仪等工具,对切割尺寸、孔位精度、铣削平面度进行精准把控;加工完成后,需对箱体整体进行水压测试或气密性测试,确保在设计压力下无泄漏,同时检查焊缝的外观质量与内部缺陷,通过超声波探伤、渗透检测等手段,排查隐蔽瑕疵,确保每一台箱体的加工质量均达到设计要求。
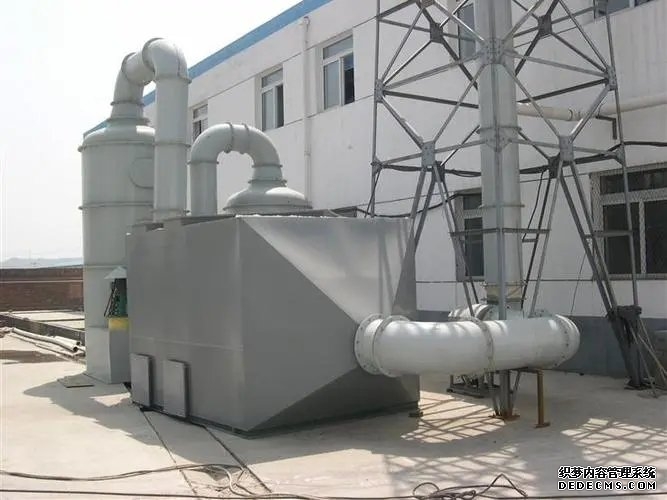
二、冲压加工:以高效为翼,赋能部件标准化生产
冲压加工凭借高效、批量、精度高的***势,成为活性炭吸附箱核心部件制造的核心工艺,主要用于箱体盖板、隔板、加强筋、法兰等标准化部件的成型,其核心要求聚焦模具精度、成型工艺、表面防护与批量一致性,以实现部件的高效生产与品质稳定。
模具精度是冲压加工的核心前提,直接决定部件的成型质量。活性炭吸附箱的冲压部件多为薄壁结构,对尺寸精度、形状一致性要求极高,模具的设计制造需达到严苛标准。模具的凸凹模间隙需精准控制在板材厚度的5%-10%,确保部件成型后边缘平整、无毛刺、无撕裂;模具的定位装置需精准可靠,保证每次冲压的定位误差不超过±0.03mm,确保部件孔位、轮廓的一致性;模具的材质需选用高硬度、高耐磨性的模具钢,经过热处理后硬度达到HRC58-62,保证模具在长期批量生产中不磨损、不变形,确保部件尺寸的稳定性,满足***批量生产的需求。
成型工艺参数的精准把控是保障部件性能的关键。冲压加工涉及冲裁、弯曲、拉伸等多种工艺,不同工艺的参数设置直接影响部件的成型质量与力学性能。在冲裁工序中,需根据板材厚度与材质,合理设置冲压力、模具间隙,确保冲裁断面平整、无毛刺,避免因冲裁力过***导致板材变形;在弯曲工序中,需精准控制弯曲角度与弯曲半径,避免因弯曲半径过小导致板材开裂,同时通过设计专用弯曲模具,确保弯曲后部件的角度公差控制在±1°以内;在拉伸工序中,需合理设置拉伸速度、压边力,避免部件出现起皱、拉裂等缺陷,对于深拉伸部件,还需进行多次拉伸,逐步调整参数,保证拉伸后部件的壁厚均匀,满足箱体的承压要求。此外,冲压过程中需做***板材的定位与固定,防止因板材偏移导致成型偏差。
表面防护与批量一致性是冲压加工的重要保障。活性炭吸附箱的冲压部件长期处于复杂工况,表面质量直接影响设备的防腐性能与使用寿命。冲压完成后,需对部件进行表面处理,去除冲压过程中产生的毛刺、油污,对于碳钢部件,需进行喷砂、喷漆或镀锌处理,形成致密的防腐层;对于不锈钢部件,需进行抛光处理,提高表面光洁度,减少腐蚀风险。同时,冲压加工的核心***势在于批量化生产,必须保障部件的一致性,需建立标准化的操作流程,定期对模具进行维护与检测,实时监控冲压设备的参数稳定性,确保每一批次部件的尺寸、形状、性能保持一致,满足装配环节的无缝衔接,提升生产效率。
三、协同共进:机械加工与冲压加工的融合要求
活性炭吸附箱的制造并非机械加工与冲压加工的孤立存在,二者需形成紧密的协同体系,才能实现设备的整体性能******。在设计阶段,需统筹两类工艺的***点,***化部件结构,确保冲压成型的部件能够精准适配机械加工的装配需求,避免因结构设计不合理导致加工难度增加或装配误差;在生产衔接环节,需建立统一的尺寸标准与质量规范,确保冲压部件与机械加工部件的尺寸匹配,例如冲压成型的盖板与机械加工的箱体框架,需保证密封面的平整度与贴合度,避免出现装配缝隙;在质量管控上,需建立统一的全流程质量追溯体系,将机械加工与冲压加工的质量数据关联,便于快速定位问题、***化工艺,实现从原材料到成品的全链条品质可控。
活性炭吸附箱的机械加工与冲压加工,是品质与效率的双重坚守,更是环保设备性能的核心保障。机械加工以精度为基,筑牢箱体的结构根基;冲压加工以高效为翼,赋能部件的标准化生产。二者协同共进,以严苛的工艺要求、规范的操作流程、完善的质量管控,共同铸就活性炭吸附箱的卓越性能,为工业废气净化、水质深度处理提供坚实的设备支撑,在守护生态环境的征程中,以精工之力践行环保使命,以匠心品质助力绿色发展。

